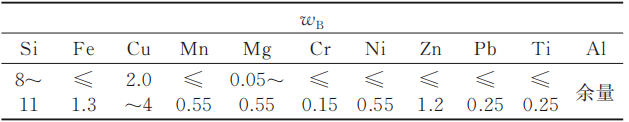
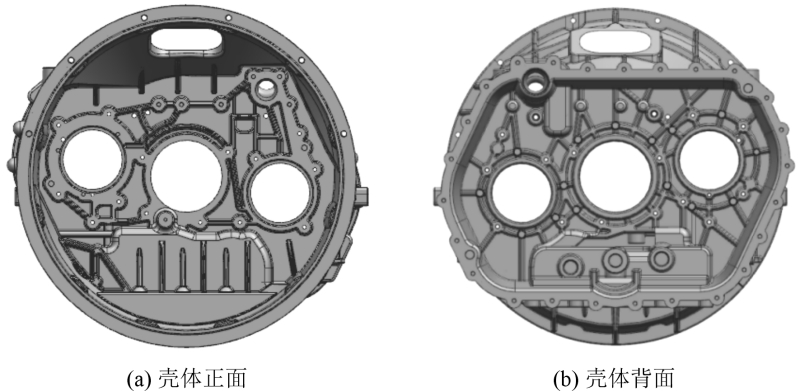
 原标题:变速箱壳体压铸件局部挤压技术研究 随着汽车轻量化进程的加速,压铸工艺凭借其高精度、高效率及良好的表面质量,已成为变速箱壳体制造的主要技术。然而,复杂结构导致的局部厚大区域在凝固过程中极易形成缩孔、缩松缺陷,严重威胁产品的气密性与可靠性。传统冷却优化或参数调整手段对此类缺陷控制效果有限。局部挤压技术通过在铸件凝固阶段对厚大部位施加定向压力,强制金属发生塑性流动并实现动态补缩,从根本上消除内部缺陷。该技术不仅显著提升铸件致密度,更突破了传统工艺的局限性,为复杂结构压铸件的高质量制造提供参考。 图文结果 图1为变速箱前壳铸件,外轮廓尺寸为ϕ556 mm×460 mm,主体壁厚为8 mm,质量为32.5 kg,为同类铸件里质量最大。壳体材质为AlSi9Cu3(Fe)-EN1706,其化学成分见表1,要求铸态试棒抗拉强度大于240 MPa,屈服强度大于140 MPa,伸长率大于1%。
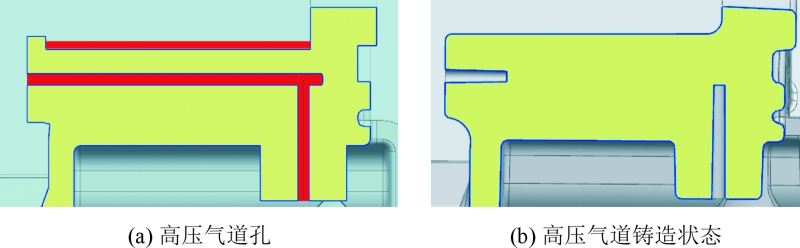
该铸件壁厚差异较大,中间辐板区域局部壁厚为24 mm,而周围区域厚度为6~8 mm,壁厚差异导致模具温度分布不平衡,容易引发缩松、裂纹。图2为壳体的高压气道结构,内有一处ϕ7 mm的L型高压气道孔,见图2a,气道孔所在的圆柱凸台长度为90 mm,直径为ϕ30 mm,结构上与侧壁、辐板及外部凸台相贯穿,因孔径太小,仅能预铸端部的15 mm,见图2b,内部需加工成形,导致底部热节极大。圆柱外壁也需要进行部分加工,加工后内外壁的最小距离只有3.5 mm,对于压铸件,内外壁全部加工会破坏致密层,容易引发泄漏缺陷。
图1 变速箱壳体 表1 AlSi9Cu3(Fe)合金的化学成分(%)
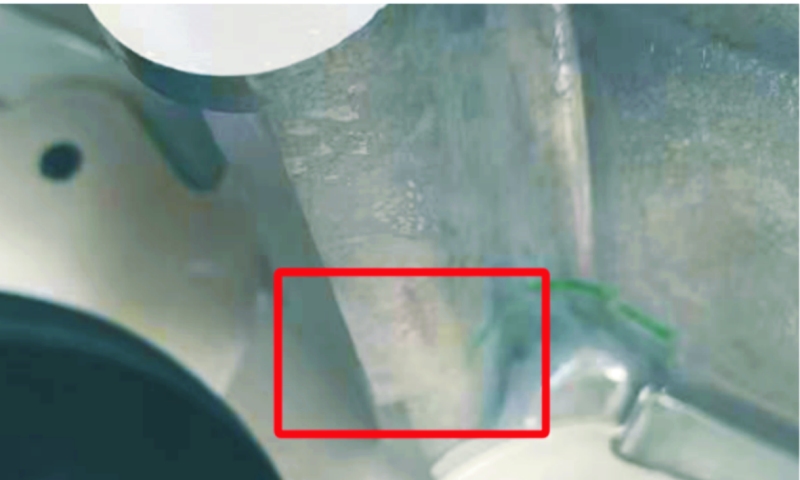
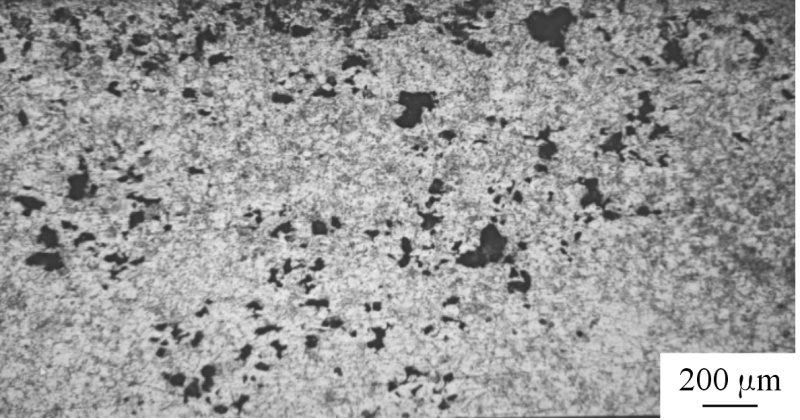
图2 高压气道 浇注系统采用单侧浇注,内浇口面积为3 500 mm2,压室直径为ϕ180 mm,压室充满度为57.6%,保温炉内铝液控制温度为(670±10) ℃。配备抽真空系统减少气孔,采取油温机和高压水冷、点冷措施调节模具温度。 壳体主要问题是泄漏,图3为铸件泄露位置,位于气道凸台跟辐板相交处,泄露比例为70%,泄露程度较轻,但无法满足使用要求。通过X光机检验,无法观测到明显气孔。为进一步分析泄露原因,对该部位进行解剖,使用Axio Observer 7M电镜进行观察,腐蚀剂选用体积分数为4%的硝酸酒精溶液。图4为泄漏位置的切片表面形貌,可以看到该位置含有大量的微孔,微孔的直径为ϕ(20~100) μm,但无500 μm以上的大孔洞,以缩松为主,孔隙率为15%。
图3 铸件泄露位置
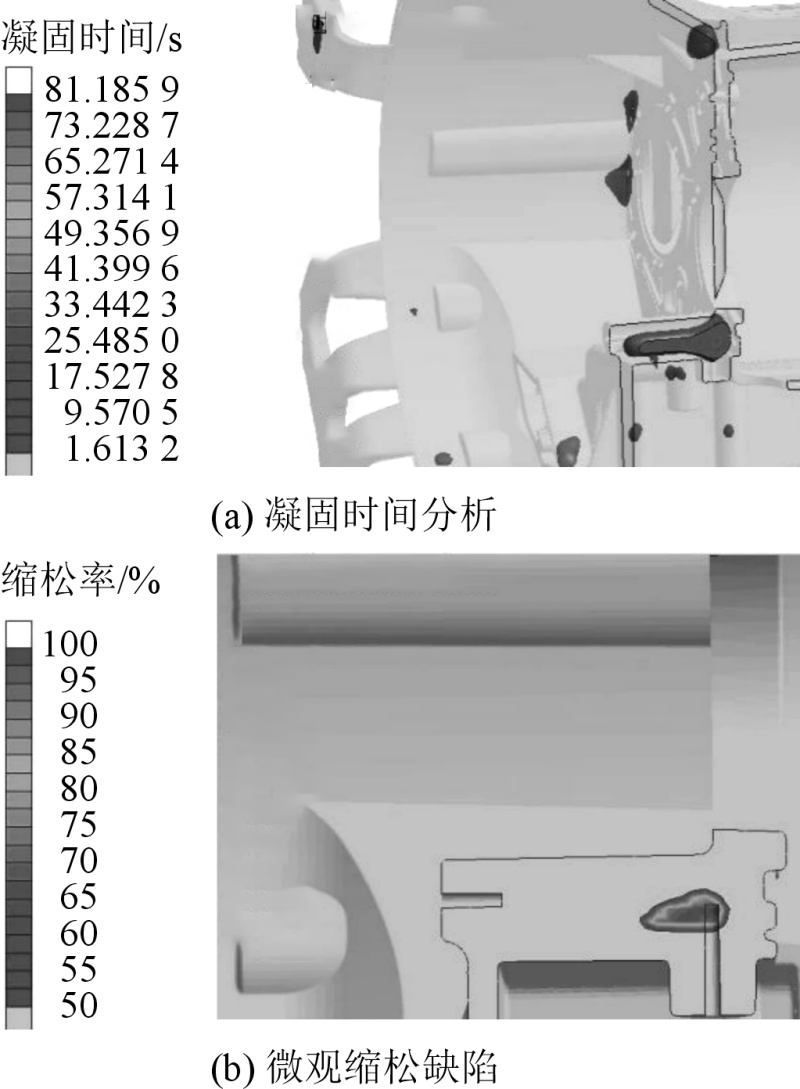
图4 孔隙率为15%的表面形貌 借助AnyCasting6.8软件进一步分析缩松的原因,网格划分数量为2 000万个,网格大小为3 mm的正方体网格,铸件材质为AlSi9Cu3,模具材质为SKD61,模具温度设置为220 ℃,铸件与模具的传热系数设定为在535 ℃(固相线温度)以下时为1 000 W/(m2∙K),在590 ℃(液相线温度)以上时为2 700 W/(m2∙K),压射低速区速度为0.2~0.5 m/s,高速速度为4.5 m/s,料饼厚度为80 mm。 图5为铸造仿真的结果。从图5a分析可知,凸台根部区域因厚度骤增至30 mm(约为相邻薄壁区的4倍),形成孤立热节且凝固时间延长至22 s(对比浇口区4 s),同时距离浇口位置较远,导致压射冲头的增压补缩作用难以有效覆盖。在凝固末期,糊状区金属液的流动阻力剧增,而外部补缩压力不足,最终形成缩松缺陷。从图5b可见该位置存在缺陷,与金相分析中观察到的一致。
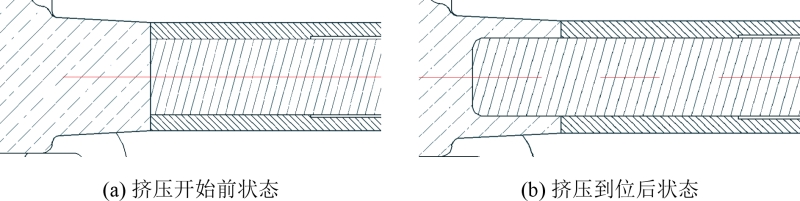
图5 铸造仿真分析 在压铸缩松控制中,传统方法包括优化浇注系统、调控工艺参数及改进铸件结构。当常规手段难以满足复杂结构铸件质量要求时,可采用局部挤压技术。该技术在铸件固相率为30%~70%时,对目标区域施加定向压力,通过半固态金属塑性流动实现强制补缩。实施精准定位挤压点,结合铸件结构与合金特性确定挤压力(F=pA)、压入体积,确定压杆直径和油缸规格,优化加压延时与持续时间,有效解决局部厚大部位缩松问题。根据产品的结构特点和泄露位置,壳体的挤压位置选择在图3泄露位置的下方。 图6为挤压运动过程。为保证生产的连续,制造挤压销和销套需要考虑组件的结构和间隙,挤压销与销套之间在端部间隙配合,配合段长度一般为20~40 mm,间隙为0.03~0.05 mm,配合段以外,销套和挤压销扩大间隙至0.5~1.0 mm。该结构可保证挤压销和销套在装配和挤压动作过程中,仅配合段产生摩擦,保证装配和挤压动作顺畅。同时配合段的间隙设置合理,避免了间隙过小导致动作卡滞,也避免了间隙过大铝液进入间隙导致动作卡滞。
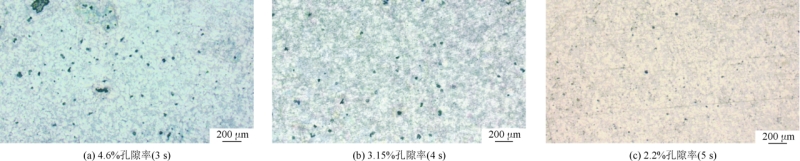
图6 挤压过程 当金属液处于半固态时开始施加挤压压力可获得最佳的挤压效果。当延时时间过早时,金属液尚处于流体状态,挤压力会因液态金属的流动性而发生显著衰减,导致挤压销的机械作用无法形成有效补缩压力场;而延时时间过晚时,铸件表面已形成一定厚度的坚硬凝固壳层,此时挤压销的压入阻力剧增,不仅无法突破凝固层实现内部补缩,还可能因局部应力集中导致铸件产生冷隔或开裂等缺陷。该参数的优化需基于合金凝固特性(如铝合金固液共存区温度范围),并且通过生产中工艺验证确认。 分别对加压延时时间为3、4和5 s进行了调试验证。图7为挤压位置内部切片的表面形貌。可以看出,当加压延时时间为3 s时,孔隙率为4.6%,见图7a;加压延时为4 s时,孔隙率为3.15%,见图7b;加压延时为5 s时,孔隙率为2.2%,见图7c。经验证,本壳体确定加压延时时间为5 s。 加压持续时间短,挤压杆过早回退,铸件没有完全凝固,挤压区域将有缩孔或者收缩裂纹缺陷;挤压持续时间过长,则会导致完全凝固后的铸件与挤压杆之间抱紧力过大,导致挤压杆的寿命降低。在实际生产中确定该产品的加压持续时间为10 s。
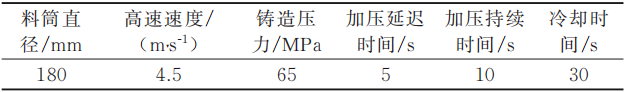
图7 不同加压延时时间下壳体表面形貌 制作挤压销及销套,材质选择SKD61,洛氏硬度(HRC)为48~50,表面作氮化处理,氮化层硬度(HV)为1 000~1 100。模具选择SKD61钢,压铸机为伊之密45 000 kN卧式冷式压铸机,配备抽真空系统。压铸时铝液温度保持在(670±10) ℃,喷涂后模具平均温度为(220±20) ℃,压铸工艺参数见表2。 图8为铸件局部挤压后的形貌,带有一圈挤压环。经生产验证,通过局部挤压优化后的壳体质量良好,试漏合格率达98%以上。同时在金相显微镜下观测该部位切片,组织较为致密,切片孔隙率为2.2%左右,见图7c,满足批量生产要求。 表2 压铸参数
图8 铸件实物 结论 (1)大型变速箱压铸件在局部厚大凸台处存在缩松、泄露等问题,通过局部挤压使孔隙率从15%降低到2.2%,试漏合格率从30%提高到98%,实现批量生产。 (2)局部挤压的关键工艺参数是挤压力、挤压油缸的规格、挤压体积、加时延时时间以及加压持续时间。经过计算及生产优化的挤压工艺参数:挤压力为225 MPa,油缸规格为ϕ63 mm,挤压销直径为ϕ14 mm,挤压深度为20 mm,加压延时时间为5 s,加压持续时间为10 s。 《变速箱壳体压铸件局部挤压技术研究》
赵玉利1,2 孙志豪2 赵而团2 1. 中国重型汽车集团工艺工匠研究院;2. 山东理工大学机械工程学院 本文转载自《特种铸造及有色合金》 |